Tiếng Việt
Tiếng Việt
Với việc cải tiến tiêu chuẩn hóa và hiện đại hóa thiết bị sản xuất, đặc biệt là ứng dụng máy móc tự động, quy trình vận hành dây chuyền trống thép trở nên phức tạp hơn và ngành đang dần chuyển sang chế độ sử dụng nhiều công nghệ, đặt ra yêu cầu cao hơn về kiểm soát giai đoạn thi công và điều phối quy trình. Sau đây là những lỗi kỹ thuật thường gặp nhất trong quá trình vận hành và vận hành hàng ngày:
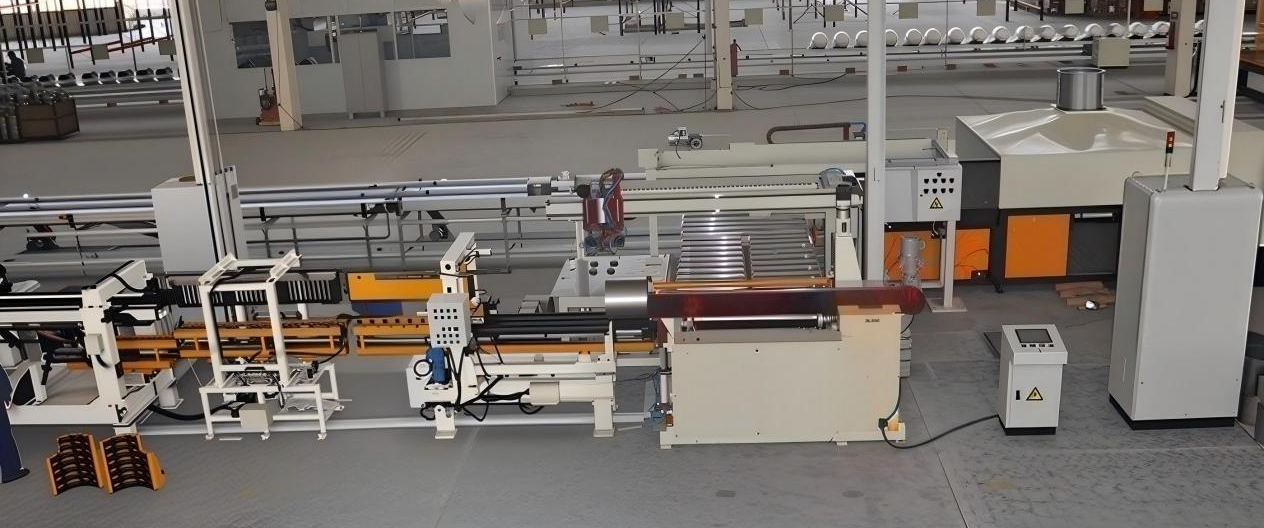
Kết nối bu lông là cấu trúc lắp ráp cơ bản nhất trong thiết bị trống thép. Vận hành không đúng cách (chẳng hạn như siết quá chặt) sẽ gây mỏi kim loại dưới tác dụng điện từ và cơ học lâu dài, dẫn đến hư hỏng do cắt, trượt ren và các bộ phận lỏng lẻo, gây nguy hiểm nghiêm trọng về an toàn. Đối với các kết nối bu lông được sử dụng trong các bộ phận dẫn điện, điều quan trọng là phải cân bằng các hiệu ứng cơ và nhiệt điện, đảm bảo đủ lực nén và tránh điện trở tiếp xúc quá mức.
1.2 Rung động bất thường
Độ rung quá mức của thiết bị trống thép chủ yếu xuất phát từ ba khía cạnh:
Hệ số máy bơm: Khe hở ổ trục lớn, độ đồng tâm kém giữa rôto và vỏ hoặc ma sát nghiêm trọng giữa rôto và stato.
Yếu tố động cơ: Khe hở ổ trục lớn, rôto không cân bằng hoặc khe hở không khí không đồng đều giữa rôto và stato.
Các yếu tố vận hành: Các thông số quy trình sai lệch quá nhiều so với giá trị định mức, chẳng hạn như điều khiển dòng chảy không ổn định qua van đầu ra, dẫn đến hoạt động của bơm không cân bằng. Hoạt động của thiết bị phải càng gần với các thông số định mức càng tốt.
1.3 Lỗi quá dòng
Sự cố quá dòng thường do ba nguyên nhân gây ra: vòng bi bơm bị hỏng hoặc có vật lạ bên trong thiết bị; cài đặt dòng điện quá tải thấp của động cơ hoặc điện trở đường dây cao; môi trường có mật độ hoặc độ nhớt quá cao vượt quá công suất thiết kế của máy bơm.
1.4 Lỗi thiết bị điện
Công tắc cách ly hoạt động không đúng cách dẫn đến áp suất tiếp xúc và diện tích tiếp xúc động và tĩnh không đủ, gây ra hiện tượng oxy hóa nhiệt điện, tăng điện trở và tai nạn cắt tiếp xúc.
Việc lắp các ngón tay và điểm tiếp xúc hồ quang của máy cắt không đúng cách, hành trình chèn không đủ tiêu chuẩn, áp suất tiếp điểm, tính đồng bộ và tốc độ chuyển mạch sẽ gây ra hiện tượng quá nhiệt, tắt hồ quang chậm, phân hủy chất cách điện và thậm chí là nổ máy cắt.
Những sai lệch trong việc gỡ lỗi thiết bị điều khiển hoặc gây nhiễu vật chất lạ sẽ gây ra các mức độ hỏng hóc khác nhau nếu không được xử lý kịp thời.
Hư hỏng hoặc hỏng lớp cách điện chính của máy biến áp, do các vật lạ (chẳng hạn như đai ốc) xâm nhập trong quá trình nâng lõi và lắp đặt đường ống điện áp cao hoặc hiệu suất bịt kín kém.
Việc bảo dưỡng máy biến dòng không đúng cách có thể gây hở mạch cuộn sơ cấp, tạo ra quá điện áp cực cao và gây nguy hiểm cho sự an toàn của người và thiết bị.
Các chi tiết quyết định sự thành công của việc vận hành thử thiết bị nên việc phân bổ nhân sự và đào tạo kỹ thuật là ưu tiên hàng đầu. Đối với thiết bị trống thép quy mô lớn, nhà sản xuất cử kỹ thuật viên chuyên nghiệp đến phụ trách vận hành thử tại chỗ; mặc dù hầu hết các thiết bị trống thép cỡ vừa và nhỏ đều được vận hành thử trước khi giao hàng, nhưng các mẫu có độ chính xác cao và giá trị cao vẫn cần có hướng dẫn kỹ thuật của nhà sản xuất.
Người mua thiết bị nên tuân theo các nguyên tắc sau khi thành lập nhóm vận hành:
Lựa chọn những người trợ lý vận hành có kỹ năng thành thạo, phản ứng nhanh và có tinh thần trách nhiệm cao. Phân công các đội trưởng chuyên trách từ các vị trí thủy lực, cơ khí, thợ lắp đặt và các vị trí kỹ thuật khác cho máy móc lớn và vừa.
Thực hiện đào tạo sau có mục tiêu và hướng dẫn kỹ năng tại chỗ trước khi vận hành chính thức để làm rõ trách nhiệm công việc.
Quá trình lắp đặt thiết bị bao gồm ba khâu cốt lõi: lập kế hoạch, chuẩn bị và lắp ráp chính thức.
Lập kế hoạch lắp đặt
Kết hợp kinh nghiệm thực tế để sắp xếp chi tiết việc lựa chọn địa điểm, nhập thiết bị và tổ chức nhóm, dự đoán những khó khăn tiềm ẩn và xây dựng kế hoạch khẩn cấp.
Chuẩn bị trước khi cài đặt
Kiểm tra tính đầy đủ và chất lượng của vật liệu và phụ kiện, xác minh tính hợp lý của cách bố trí nguồn điện và siết chặt các đai ốc lỏng lẻo trước.
Cài đặt chính thức
Ưu tiên đảm bảo an toàn cho con người với đầy đủ trang bị bảo hộ (găng tay cách điện, kính bảo hộ,..); kiểm tra chất lượng bề ngoài của các bộ phận, linh kiện; thực hiện phân công, phối hợp với trách nhiệm hậu kỳ rõ ràng; tiến hành kiểm tra tính toàn vẹn và an toàn sơ bộ sau khi lắp đặt.
Sau khi lắp đặt, việc vận hành thử là điều cần thiết để đưa thiết bị vào sản xuất chính thức một cách suôn sẻ. Việc kiểm tra kỹ lưỡng trước khi vận hành thử tính toàn vẹn của thiết bị và điều kiện lắp đặt là điều kiện tiên quyết để thành công. Vận hành chủ yếu bao gồm hiệu suất thiết bị, chất lượng vận hành và độ ổn định khi vận hành.
Trong quá trình vận hành, kỹ thuật viên và trợ lý cơ khí phải có mặt đúng giờ. Nhân viên đặc biệt sẽ ghi lại toàn bộ quá trình, tóm tắt dữ liệu và đặc điểm vận hành, cung cấp tài liệu tham khảo trực tiếp cho việc xử lý lỗi và nâng cấp thiết bị trong tương lai.
ĐIỀU HƯỚNG
SẢN PHẨM
LIÊN HỆ CHÚNG TÔI
Công ty TNHH Công nghệ Công nghiệp Ai-Machine (Sơn Đông)
+86 150 9870 1425
+86 188 8830 0381
+86 138 6409 9157
+86 150 9870 1425
Cuối phía đông của phố Huanghe, Khu phát triển kinh tế, huyện Ninh Tân, thành phố Đức Châu, tỉnh Sơn Đông
TRUYỀN THÔNG XÃ HỘI
Bản quyền © Công ty TNHH Công nghệ Công nghiệp Ai-Machine (Sơn Đông) Mọi quyền được bảo lưu. | Sơ đồ trang web | Sơ đồ trang web |

